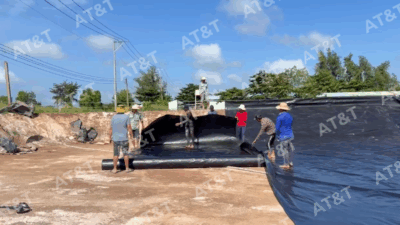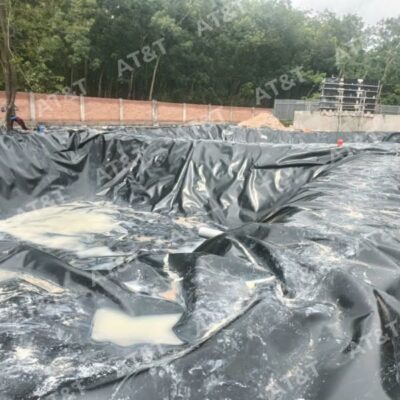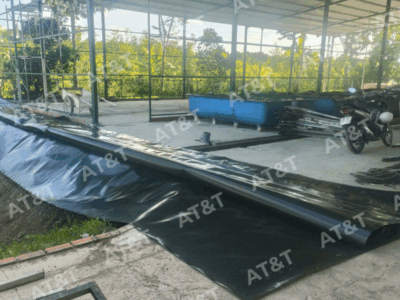
Ở các công trình lót màng chống thấm như hồ chứa nước, bãi chôn lấp rác thải, hầm biogas hay hệ thống xử lý nước thải công nghiệp, vị trí giao cắt giữa đường ống kỹ thuật và lớp màng luôn là “điểm nghẽn” rủi ro cao nhất. Nếu không thực hiện đúng quy trình, áp lực nước và sự co ngót vật liệu sẽ nhanh chóng gây rò rỉ ngầm phá hủy nền móng. Quy trình thi công cổ ống xuyên màng HDPE đòi hỏi kỹ thuật cao, sự tỉ mỉ cùng phương pháp xử lý vật liệu chuyên sâu nhằm đảm bảo liên kết cơ học kín khít, chịu lực bền vững.
Tầm quan trọng của việc thi công cổ ống xuyên màng HDPE đúng chuẩn
Màng HDPE (High-Density Polyethylene) nổi tiếng với hệ số thấm cực thấp, khả năng kháng hóa chất và độ bền kéo vượt trội. Tuy nhiên, hiệu quả ngăn thấm của toàn bộ hệ thống không chỉ phụ thuộc vào phẩm chất màng trải trên mặt phẳng, mà được định đoạt bởi chất lượng tại các điểm chuyển tiếp phức tạp.
Điểm yếu cốt lõi trong hệ thống chống thấm
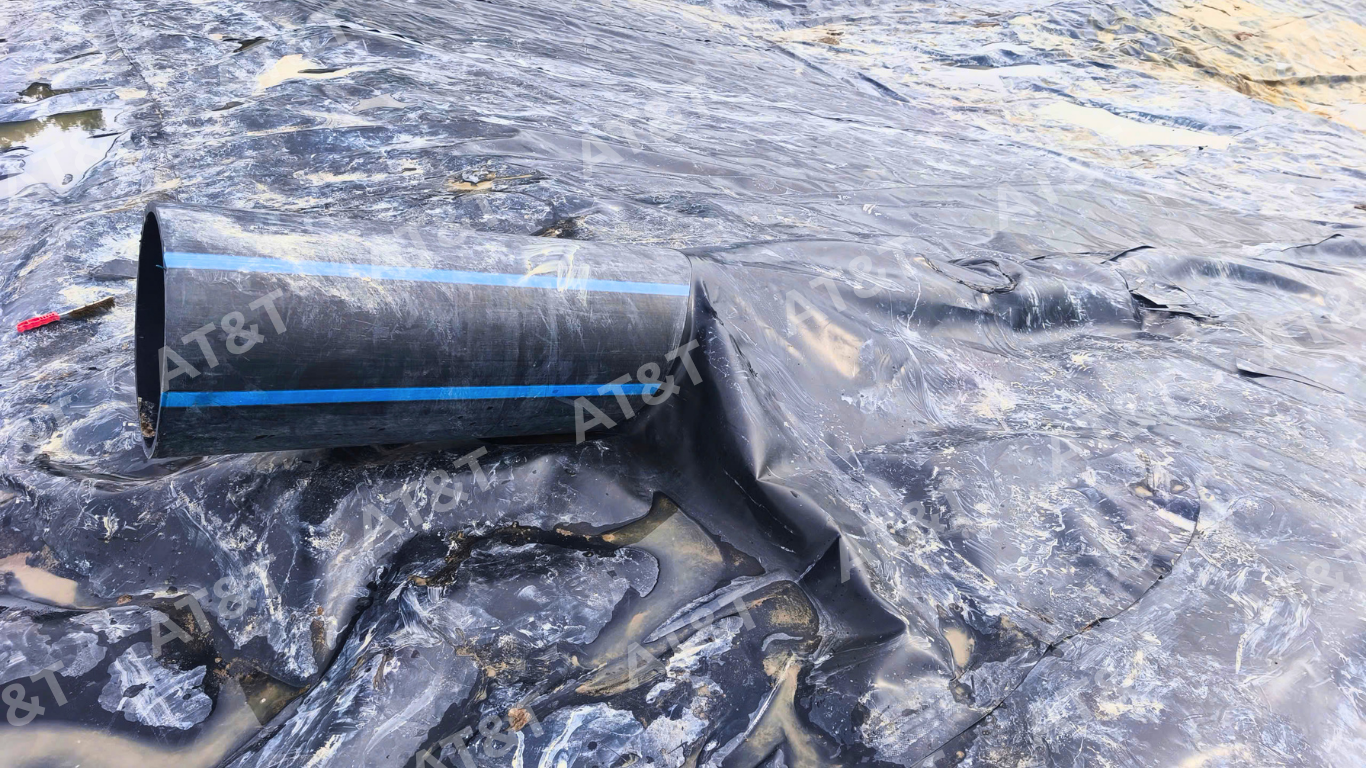
Khi đường ống thu gom, ống xả tràn hoặc ống cấp nước đi xuyên qua đáy/thành hồ, tính liền mạch của màng chống thấm bị phá vỡ hoàn toàn. Nước và chất thải lỏng có xu hướng tích tụ áp lực thủy tĩnh cao nhất tại các điểm trũng hoặc góc giao cắt này. Chỉ cần một khe hở vi mô chưa được hàn ngấu hoặc một vị trí siết đai không đều, dung dịch ô nhiễm sẽ rò rỉ ra tầng đất phụ, gây sụt lún mái dốc và làm ô nhiễm tầng nước ngầm.
Thách thức từ tính tương thích vật liệu
Đường ống kỹ thuật xuyên qua màng thường được chế tạo từ nhiều loại vật liệu khác nhau: nhựa HDPE, PVC, uPVC, PPR, thép đúc hoặc bê tông cốt thép. Trong khi việc hàn nhiệt liên kết màng HDPE với ống nhựa HDPE cùng gốc polyme diễn ra tương đối thuận lợi, thì liên kết giữa màng HDPE với ống PVC hay ống kim loại lại là một thách thức kỹ thuật lớn do hai chất liệu khác biệt không thể nóng chảy hòa lẫn vào nhau. Lúc này, người thi công bắt buộc phải áp dụng các giải pháp liên kết cơ học thông qua mặt bích, đai xiết inox và keo trám chuyên dụng chịu hóa chất.
Ứng suất kéo và biến dạng nhiệt
Vật liệu màng chống thấm chịu ảnh hưởng rất lớn từ sự giãn nở vì nhiệt. Dưới bức xạ mặt trời, bề mặt màng có thể đạt nhiệt độ trên 60°C rồi hạ nhanh vào ban đêm, tạo ra các chu kì co giãn liên tục. Nếu cụm cổ ống được gia cố quá cứng nhắc mà không có độ co giãn linh hoạt hoặc không được triệt tiêu ứng suất, chính lực co ngót của tấm màng xung quanh sẽ xé rách đường hàn cổ ống.
Các giải pháp xử lý khi thi công cổ ống xuyên màng HDPE phổ biến hiện nay
Tùy thuộc vào vật liệu chế tạo đường ống, kích thước đường kính và áp lực làm việc của hệ thống, kỹ sư sẽ chỉ định giải pháp kết nối thích hợp nhất.
| Giải pháp | Vật liệu ống tương thích | Nguyên lý liên kết | Ưu điểm | Nhược điểm |
| Hàn ống lồng (Booting) | Ống HDPE, HDPE gân xoắn | Hàn nhiệt nóng chảy đùn | Kín tuyệt đối, đồng chất, độ bền trên 30 năm | Đòi hỏi tay nghề thợ hàn cao |
| Đai xiết Inox & Keo trám | Ống PVC, uPVC, PPR | Cơ học nén ép + đệm bám dính | Thi công nhanh, giá thành tối ưu | Phụ thuộc vào độ bền lão hóa của keo |
| Mặt bích kẹp cơ học (Flange) | Kim loại, Gang, Bê tông | Bắt bulong lực siết nén gasket | Chịu áp lực cực lớn, độ ổn định cơ học cao | Chi phí phụ kiện cao, tốn thời gian lắp ráp |
Giải pháp khâu bọc dạng ống lồng
Đây là tiêu chuẩn vàng áp dụng cho các đường ống bằng nhựa HDPE. Đội ngũ kỹ thuật sẽ gia công một “chiếc ủng” (Pipe Boot) bao gồm hai phần: một tấm màng đáy phẳng (tấm vành khuyên) và một ống hình trụ có đường kính ôm khít lấy đường ống kỹ thuật.
- Ống hình trụ được lồng vào ống dẫn và hàn ép nhiệt dọc thân ống bằng máy hàn đùn chuyên dụng.
- Tấm vành khuyên phẳng nằm tiếp giáp với mặt màng nền xung quanh và được hàn nhiệt liền khối bằng đường hàn bao quanh chu vi.
Giải pháp siết đai inox kết hợp keo trám chuyên dụng
Áp dụng cho các trường hợp ống bằng vật liệu uPVC, PPR hoặc composite:
- Màng HDPE được khoét lỗ luồn qua ống thật khít.
- Chế tạo một ống bọc bằng màng HDPE mỏng hơn (độ dày 1.0mm – 1.5mm) để ôm sát thân ống PVC.
- Trước khi ốp màng, bề mặt ngoài của ống được đánh nhám cơ học để tăng độ bám, sau đó quét một lớp mastic trám khe đàn hồi chuyên dụng kháng nước hoặc quấn gioăng cao su butin tự dính.
- Sử dụng các vòng đai xiết bằng thép không gỉ (Inox 304 hoặc Inox 316) với lực siết định mức theo catalog để ép chặt tấm màng vào thành ống qua lớp đệm chống thấm.
Giải pháp liên kết mặt bích cơ học
Thường ứng dụng tại các vị trí đường ống bê tông, ống kim loại dẫn hóa chất hoặc các bể chứa chất lỏng có cột áp thủy tĩnh cao:
- Bề mặt bê tông hoặc kim loại được làm phẳng tuyệt đối, loại bỏ bọt khí.
- Đặt gioăng làm kín cao su Neoprene hoặc EPDM chịu hóa chất.
- Trải lớp màng HDPE đè lên mặt bích.
- Úp tấm vành thép gia cường lên trên màng và định vị hệ thống bulong ren xung quanh chu vi.
- Siết bulong theo hình chéo đối xứng bằng cờ lê lực để áp lực phân bổ đồng đều, ngăn chặn hoàn toàn hiện tượng nếp gấp gây rò rỉ.
Yêu cầu vật tư và chuẩn bị trước khi thi công cổ ống xuyên màng HDPE
Công tác chuẩn bị quyết định tới 60% chất lượng mối hàn và độ kín khít của cụm liên kết. Bất kỳ sự cẩu thả nào ở khâu vệ sinh vật liệu đều dẫn đến nguy cơ bong tróc mối nối sau khi bàn giao dự án.

Danh mục máy móc và thiết bị chuyên dùng
- Máy hàn đùn: Thiết bị cốt lõi với bộ gia nhiệt sơ bộ (pre-heat air blower) và trục vít ép nhiệt hóa dẻo que hàn. Máy phải có màn hình hiển thị và kiểm soát chính xác nhiệt độ đùn (230°C – 260°C).
- Máy hàn nhiệt cầm tay: Dùng để định vị tạm thời các chi tiết màng trước khi hàn đùn.
- Máy mài nhám cầm tay: Trang bị đĩa mài có độ mịn phù hợp (hạt nhám số 60 – 80) nhằm tẩy lớp oxy hóa bề mặt màng HDPE và đường ống mà không làm khuyết tật giảm chiều dày vật liệu.
- Que hàn HDPE nguyên sinh: Que hàn đơn (tròn 4mm hoặc 5mm) sản xuất từ cùng nguồn gốc hạt nhựa với tấm màng, đồng nhất chỉ số dòng chảy (MFI).
- Bộ dụng cụ kiểm tra chất lượng: Kim dò chân không, máy thử điện cao tần (Spark Tester), dao cạo bavia, kéo cắt màng chuyên dụng, đai xiết inox và cờ lê xiết lực.
Xử lý bề mặt tiếp giáp
Đường ống kỹ thuật sau khi lắp đặt vào vị trí cố định phải được giữ ổn định, không rung lắc khi máy móc phụ trợ vận hành:
- Vệ sinh sạch bụi bẩn, dầu mỡ, bùn đất trên thân ống trong phạm vi tối thiểu 300mm tính từ điểm tiếp giáp với màng.
- Đánh nhám toàn bộ khu vực dự kiến phủ mối hàn bằng máy mài góc. Thao tác đánh nhám chỉ nhằm loại bỏ lớp màng oxy hóa ngoài cùng (lớp sừng), chiều sâu vệt mài không được vượt quá 10% độ dày màng và vết xước phải vuông góc với hướng của đường hàn để tăng độ kết dính cơ học.
- Bề mặt phải được lau khô tuyệt đối. Nước hay hơi ẩm đọng lại khi gặp nhiệt độ cao của máy hàn sẽ sôi bốc hơi, tạo ra các bọt rỗng bên trong đường hàn đùn, làm hỏng kết cấu kín.
Quy trình chuẩn kỹ thuật khi thi công cổ ống xuyên màng HDPE bằng phương pháp khâu ống lồng
Dưới đây là quy trình 5 bước được các chuyên gia ứng dụng phổ biến nhất trên các công trường trọng điểm để đảm bảo tính an toàn chống thấm tuyệt đối.
Bước 1: Khảo sát hiện trạng và định vị tấm màng chân đế
Trước khi tiến hành cắt màng, kỹ thuật viên dùng thước cặp đo chính xác đường kính ngoài của ống tại 4 vị trí vuông góc để kiểm tra độ oval hóa của thân ống.
- Cắt một tấm màng HDPE phẳng hình vuông hoặc tròn có đường kính tối thiểu gấp 3 lần đường kính ống để làm màng chân đế (vành khuyên).
- Khoét một lỗ tròn ở tâm tấm màng với kích thước nhỏ hơn đường kính ngoài của ống khoảng 5 – 10mm.
- Dùng súng thổi khí nóng làm mềm nhẹ vành màng vừa khoét rồi từ từ luồn tấm màng qua thân ống. Mép lỗ màng sẽ co chặt lấy thân ống, tạo ra một đường tiếp xúc khít khao tự nhiên.
Bước 2: Gia công và định hình cổ ống lồng
Ống lồng là chi tiết chuyển tiếp quyết định khả năng thích ứng với chuyển động rung của ống:
- Cắt một tấm màng chữ nhật có chiều dài bằng chu vi ngoài của ống cộng thêm 50mm (đoạn chồng mí), chiều cao tối thiểu đạt từ 250mm đến 350mm.
- Cuộn tấm màng bao quanh thân ống, dùng máy hàn nhiệt khí nóng bấm dính tạm thời các điểm định vị.
- Cắt xẻ hình cánh hoa (vạt góc) ở chân ống màng với chiều dài khoảng 40 – 50mm rồi bẻ loe ra ngoài vuông góc 90° để tạo bề mặt chồng mí lên tấm màng chân đế.
- Sử dụng máy hàn nhiệt cầm tay kết hợp con lăn silicon để hàn kín mí dọc của ống lồng và mí xòe cánh hoa vào tấm vành khuyên đáy.
Bước 3: Đánh nhám và vát mép tiếp xúc
Đây là kỹ thuật bắt buộc để que hàn đùn hòa quyện hoàn toàn vào vật liệu nền:
- Dùng dao chuyên dụng vát mép cạnh màng một góc nghiêng xấp xỉ 45°.
- Dùng máy mài đánh nhám toàn bộ các bề mặt cần rải que hàn đùn (bao gồm cả thân ống và chân vành khuyên).
- Thổi sạch hoàn toàn bụi nhựa bằng luồng khí nén khô hoặc chổi mềm; tuyệt đối không dùng khăn tẩm dung môi hóa chất để lau vì sẽ làm suy giảm cấu trúc polime.
Bước 4: Thực hiện đường hàn đùn liên tục
Kỹ thuật viên vận hành máy hàn đùn phải có chứng chỉ chuyên môn và tay nghề vững vàng:
- Đưa đầu gia nhiệt sơ bộ của máy hàn đùn chạy trước để nung nóng chảy bề mặt màng và thân ống.
- Đầu đùn ép nhựa nóng chảy (nhiệt độ duy trì từ 230°C – 250°C) lập tức đi sau, lấp đầy rãnh vát chữ V giữa ống lồng và tấm màng.
- Đường hàn phải được thực hiện liên tục không đứt quãng xung quanh chu vi ống và chu vi vành khuyên. Bề mặt đường hàn đùn phải bóng mịn, đều đặn, không có rỗ xốp hay vết cháy xém do quá nhiệt.
- Chiều rộng mối hàn đùn đạt chuẩn từ 20mm – 35mm, chiều dày mối hàn không thấp hơn chiều dày của tấm màng thiết kế.

Bước 5: Siết đai inox bảo vệ bổ sung đỉnh ống
Tại vị trí đầu trên cùng của ống lồng (nơi tiếp xúc giữa miệng ống và thành ống kỹ thuật):
- Bơm một đường keo Polyurethane đàn hồi cao vòng quanh chu vi ống bên dưới lớp màng.
- Lắp đặt vòng xiết inox 304/316 có cơ cấu siết ốc vít chống gỉ sét.
- Dùng tua-vít siết chặt vòng đai với lực nén vừa đủ để ép phẳng lớp keo, ngăn chặn bụi bẩn và rễ cây xâm nhập vào giữa màng và ống.
Kiểm tra chất lượng và nghiệm thu thi công cổ ống xuyên màng HDPE
Do đặc thù hình học phức tạp, vị trí cổ ống không thể kiểm tra bằng phương pháp thử áp lực khí nén như các đường hàn đôi trên mặt bằng phẳng. Do đó, các tiêu chuẩn thi công quốc tế (như GRI-GM) yêu cầu áp dụng các phương pháp nghiệm thu không phá hủy chuyên biệt.
Phương pháp kiểm tra điện cao tần
Đây là phương pháp đáng tin cậy nhất để tìm các lỗ châm kim (pinholes) vô hình trên đường hàn đùn cổ ống:
- Trước khi hàn đùn, một sợi dây đồng mảnh (hoặc dây kim loại dẫn điện) được đặt dọc theo đường tiếp giáp dưới chân mối hàn.
- Thiết bị Spark Tester đưa một điện áp cao (từ 15kV đến 25kV) quét qua bề mặt đường hàn thông qua đầu chổi quét kim loại.
- Nếu đường hàn có bất kỳ khuyết tật rỗng khí hoặc vết nứt xuyên suốt, dòng điện sẽ phóng tia lửa sáng màu xanh kèm âm thanh cảnh báo tới sợi dây đồng dẫn điện. Vị trí này sẽ được đánh dấu để hàn đắp sửa chữa ngay lập tức.
Phương pháp hút chân không
Áp dụng đối với đường hàn phẳng giữa vành khuyên cổ ống và màng đáy:
- Quét đều dung dịch xà phòng tạo bọt lên toàn bộ chiều dài mối hàn cần thử.
- Đặt chuông hút chân không có mặt kính trong suốt úp trùm lên mối hàn.
- Bật máy bơm hút chân không để tạo chênh lệch áp suất tối thiểu từ 35 kPa đến 50 kPa và giữ nguyên áp suất trong tối thiểu 10 – 15 giây.
- Quan sát qua mặt kính trong suốt: Nếu có bọt khí sủi lên liên tục, mối hàn đã bị hở cục bộ và cần phải cắt tỉa để hàn đùn gia cố lại.
Phương pháp thử cơ lý đường hàn mồi
Trước mỗi ca làm việc, thợ hàn đùn bắt buộc phải hàn mẫu thử trên các mảnh bạt cùng lô để kiểm tra độ bám dính thông qua máy kéo kéo đứt (tensiometer). Mối hàn chỉ đạt yêu cầu khi xảy ra hiện tượng đứt màng nền trước khi đứt tách mối hàn (Film Tear Bond – FTB).
>> Xem ngay: Bạt HDPE chống thấm: 5 kinh nghiệm phải biết khi thi công
Những lỗi sai cần tránh khi thi công cổ ống xuyên màng HDPE
Nhiều nhà thầu thiếu kinh nghiệm thường mắc phải các lỗi tưởng chừng đơn giản nhưng để lại hậu quả nghiêm trọng:
- Bỏ qua công đoạn mài nhám hoặc mài quá sâu: Không mài nhám khiến que hàn đùn chỉ bám dính lỏng lẻo trên bề mặt oxy hóa của màng, dễ bong tróc sau vài tuần ngâm nước. Ngược lại, mài quá sâu sẽ làm mỏng tấm màng, tạo điểm rách cục bộ khi chịu tải.
- Để khe hở quá lớn giữa ống và màng: Khoét lỗ màng rộng hơn nhiều so với đường kính ống dẫn đến việc phải dùng quá nhiều nhựa hàn để đắp đầy. Ứng suất nhiệt tích tụ lớn khi khối nhựa nguội đi sẽ gây cong vênh, co rút và nứt vỡ liên kết.
- Hàn trong điều kiện thời tiết ẩm ướt: Bề mặt đọng sương hoặc ẩm ướt tuyệt đối không được hàn đùn. Bong bóng khí do hơi nước hóa hơi sẽ phá hủy tính liên tục của mối hàn.
- Không tính toán độ lún của đất nền: Đất xung quanh hố ống bị sụt lún kéo theo tấm màng bị chùng xuống, tạo lực xé cực lớn lên cổ ống. Luôn phải thiết kế các nếp gấp dự phòng co giãn (slack) xung quanh khu vực chân ống.
Dịch vụ thi công cổ ống xuyên màng HDPE của Công ty TNHH Thương mại – Dịch vụ AT&T
Với hơn 24 năm kinh nghiệm trong lĩnh vực cung cấp và thi công vật tư địa kỹ thuật tại Việt Nam, Công ty TNHH Thương Mại – Dịch vụ AT&T tự hào là đơn vị uy tín hàng đầu, mang đến những giải pháp chống thấm toàn diện và bền bỉ nhất cho các công trình trọng điểm quốc gia.
Tại sao nên lựa chọn AT&T?
- Bề dày kinh nghiệm hơn 24 năm: Được thành lập và phát triển vững mạnh qua hàng trăm dự án chống thấm bãi rác, hồ cảnh quan, nhà máy lọc hóa dầu và hồ nuôi trồng thủy sản, AT&T thấu hiểu từng chi tiết nhỏ nhất trong việc xử lý các vị trí hiểm hóc như cổ ống, rãnh neo hay gờ bê tông.
- Đội ngũ kỹ thuật viên chuyên sâu: Các thợ hàn của AT&T đều trải qua đào tạo khắt khe theo tiêu chuẩn quốc tế, làm chủ hoàn toàn các công nghệ hàn kép, hàn đùn và hàn đính cầm tay.
- Hệ thống máy móc hiện đại: 100% thiết bị thi công (Leister, Demtech…) được nhập khẩu chính hãng từ Thụy Sĩ và Hoa Kỳ, có cảm biến vi xử lý điều khiển nhiệt độ chính xác, đảm bảo độ ngấu hoàn hảo cho từng mét hàn.
- Kiểm soát chất lượng nghiêm ngặt: Mọi mối hàn cổ ống do AT&T thực hiện đều trải qua quy trình thử nghiệm giác hút chân không hoặc đo tia lửa điện Spark Tester trước khi ký biên bản nghiệm thu chuyển bước thi công.
- Chính sách bảo hành dài hạn: Cam kết bảo hành chất lượng công trình, hỗ trợ tư vấn giải pháp kỹ thuật tối ưu chi phí cho chủ đầu tư và nhà thầu chính.
Câu hỏi thường gặp về thi công cổ ống xuyên màng HDPE (FAQ)
Ống bằng kim loại hoặc bê tông có hàn đùn trực tiếp với màng HDPE được không?
Không. Nhựa HDPE không thể liên kết nóng chảy với kim loại hoặc bê tông. Đối với các vật liệu này, bắt buộc phải sử dụng phương pháp liên kết cơ học bằng mặt bích thép, gioăng cao su làm kín chịu hóa chất và bulong neo chặt vào kết cấu.
Nên sử dụng màng HDPE có độ dày bao nhiêu để gia công chi tiết cổ ống lồng?
Thông thường, cổ ống lồng nên được gia công từ màng có độ dày từ 1.0mm đến 1.5mm. Độ dày này vừa đảm bảo độ dẻo dai cơ học để uốn lượn ôm sát chu vi ống tròn, vừa tương thích tuyệt đối khi kết nối hàn đùn với tấm màng chính đáy hồ (thường dày từ 1.5mm đến 2.0mm).
Thi công cổ ống xong có cần bọc bảo vệ bổ sung chống tia cực tím (UV) không?
Màng HDPE nguyên sinh chất lượng cao đã chứa khoảng 2 – 3% Carbon Black kháng tia UV vượt trội. Tuy nhiên, nếu cổ ống lộ thiên tại nơi có dòng chảy xiết chứa nhiều rác hoặc sỏi đá va đập mạnh, nên bổ sung một lớp vải địa kỹ thuật không dệt hoặc đắp vữa bảo vệ quanh chân ống để triệt tiêu ma sát mài mòn cơ học.
Thời gian hoàn thành việc xử lý một cụm cổ ống trung bình mất bao lâu?
Một đội thợ lành nghề 2 người mất khoảng 45 đến 75 phút để hoàn thiện trọn vẹn một chi tiết cổ ống lồng (từ khâu cắt màng, đánh nhám, định hình, hàn đùn và kiểm tra điện cao tần). Thời gian có thể kéo dài hơn đối với các đường ống có đường kính lớn hơn 300mm hoặc góc xuyên nghiêng phức tạp.
Quý khách hàng và đối tác vui lòng liên hệ ngay với Công ty TNHH Thương Mại – Dịch vụ AT&T để nhận tư vấn kỹ thuật chuyên sâu, khảo sát thực tế và báo giá cạnh tranh nhất cho dự án của mình.
Liên hệ ngay AT&T qua các kênh
Website: attvn.vn | manghdpe.vn
Kênh Youtube: Màng chống thấm HDPE ATT
Kênh Tik Tok: Bạt HDPE ATT
Kênh Facebook: Màng chống thấm HDPE, GCL
Hotline/ Zalo: 0981 975 793
Địa chỉ: 283/23 Cách Mạng Tháng Tám, phường Hòa Hưng, Tp.Hồ Chí Minh
Email: info@attvn.vn